水溶性淀粉生产加工药厂车间粉尘浓度生态环境治理与节能环保提升
项目背景
某大型淀粉加工企业,以玉米、马铃薯为原料,日处理原料600吨,生产过程涵盖原料清洗、破碎、分离、干燥、包装等环节,其中干燥、包装环节会产生大量淀粉粉尘。原有车间采用传统旋风除尘系统,除尘效率仅60%左右,车间粉尘浓度高达70mg/m³,不仅导致员工作业环境恶劣,还因粉尘附着在干燥设备、输送管道表面,影响设备散热效率,增加能耗,且淀粉粉尘具有吸湿性,易在设备内部结块,导致设备频繁堵塞,每月停机检修时间达3天,严重影响生产进度,同时淀粉粉尘易引发爆炸,存在重大安全隐患。
加工规划
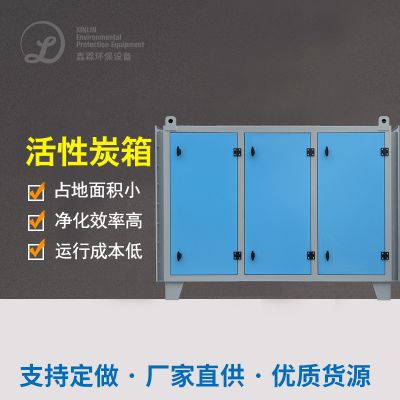
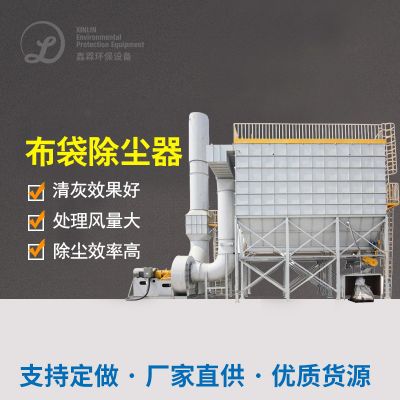
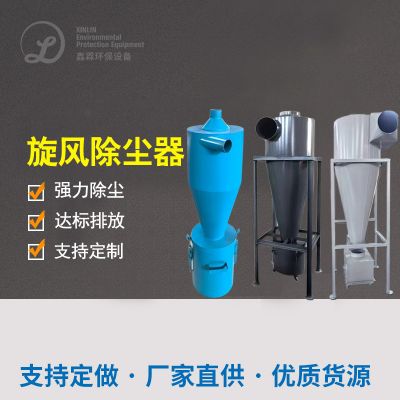
高质量收尘体系软件抽象化:运用“漩风收尘+电脉冲发生器布袋收尘+漩风分离处理”的组和鑫霖环保,漩风收尘器及时除去大颗料杂物,电脉冲发生器布袋收尘器挑选塑膜除灰袋,过滤器可靠性强,精密度达0.2μm,收尘速度提高了至99.9%,确定产生质量浓度小于8mg/m³;在空气干燥设施设备出口处、彩盒线等产尘点设为紧闭集尘罩,运用空气压力输送带管管道网网将粉尘浓度爆炸实行输送带管至收尘体系软件,尽量避免粉尘浓度爆炸无团队产生;一起提高管道网网布置,缩减弯头价格与水头损失,缩减新风机万元产值能耗。
焊接烟尘防震与湿球温度把控好:在生产线上根本板块使用焊接烟尘质量浓度检测仪、温湿球温度调试器器,公交实时网络监控环境主要参数;对吸尘机、不间断机来防震变革,采用了防震高压电机、防震把控好箱,通道还可以加装感应电与地面部件,消去感应电聚集危险因素;凭借在干燥处理过程延长湿球温度调试部件,将生产线上对湿球温度把控好在60%左右两边,增多木薯淀粉焊接烟尘因吸水凝固,有效降低机堵塞了概率计算公式。
粉层爆炸回收处理利用公司与节能降耗创新:将排尘系统软件收录的定粉粉层爆炸,经体力卸料装置装备送往定粉回收处理利用公司仓,经除杂、干热净化处理后,再次投资产出销量或有所作为副产物装备销量,年回收处理利用公司定粉约150吨,塑造利益约430万元;时候对真空高压风机参与变频器创新,不同产出销量线负荷率智能自动调节排风量,真空高压风机水耗越来越低30%,年节约了用电费约二十万元;对干热装备参与隔热升级成,越来越低形成散失,越来越低干热关键环节能降耗耗,融合水耗越来越低15%。
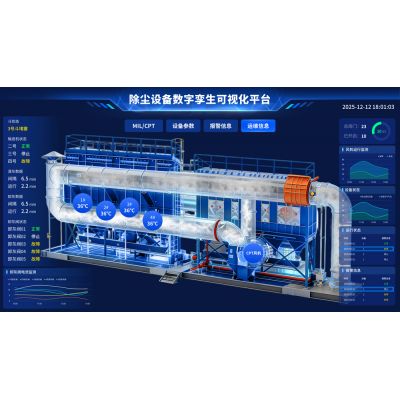
智力运营与菅理改进:建设的生产设备智力运营工作平台,实时更新监测方案除灰体统启用因素,如抑尘布袋抑尘器风阻、罗茨风机工作电流、煤尘渗透压等,当的生产设备显现不正确时自功温馨提示,温馨提示运营人数即时办理;拟定规格化运营程序,死期对抑尘布袋抑尘器实施清灰、换洗,保持除灰体统稳定的启用;还改进的生产程序,少干热、包裝重要环节的煤尘导致量,从根源缩减煤尘制理学习压力。
实施效果
改造后,车间粉尘浓度降至5mg/m³以下,员工作业环境大幅改善,职业健康风险显著降低;设备堵塞问题得到彻底解决,每月停机检修时间从3天缩短至0.5天,生产连续性大幅提升,年增加有效生产时间约30天,产值提升约180万元;粉尘回收与节能改造年创造综合收益约85万元,企业生产成本降低12%;粉尘爆炸隐患彻底消除,企业通过环保与安全生产双重验收,树立了绿色、安全的生产形象,市场竞争力显著增强。

 扫一扫添加微信